Fast-Hole EDM: a eletroerosão que permite fabricar microfuros para refrigerar turbinas aeronáuticas
S. Caneda e I. Ayesta, do Centro de Fabricación Avanzada Aeronáutica CFAA, (UPV/EHU); O. Flaño e J. M. Ramos, da ONA Electroerosión S.A. [texto adaptado para a InterMetal]
Microfuros para suportar temperaturas extremas
O aumento da eficiência dos motores aeronáuticos está associado, em grande medida, à capacidade de operar a temperaturas de combustão cada vez mais elevadas. Nas turbinas de alta pressão, os gases podem atingir temperaturas superiores às que os materiais metálicos utilizados na construção dos componentes conseguiriam suportar sem proteção adicional.
A resposta passa pela combinação de superligas avançadas, revestimentos de proteção térmica e sistemas de refrigeração internos. Nas pás da turbina, estes últimos recorrem a redes complexas de canais e a centenas ou milhares de microfuros distribuídos pela superfície, que permitem controlar a temperatura do material durante o funcionamento do motor.
Uma das soluções utilizadas é o arrefecimento por película (film cooling). Parte do ar comprimido pelo motor é encaminhada para o interior das pás, circula pelos canais internos e sai através de pequenos orifícios. Ao alcançar a superfície, forma uma película de ar relativamente mais frio que funciona como barreira entre o metal e os gases quentes da combustão.
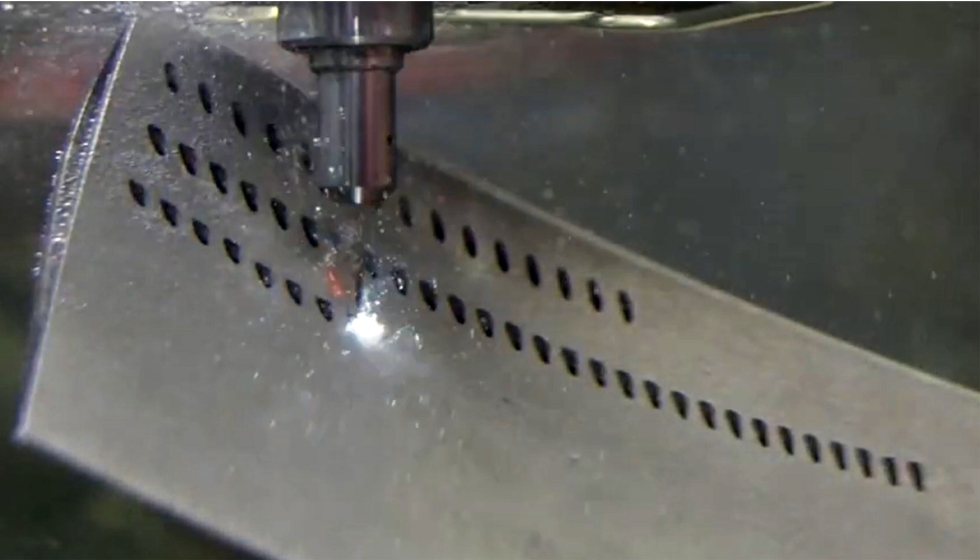
A eficácia deste sistema depende diretamente da geometria dos furos. O diâmetro, a profundidade, a inclinação e a posição de cada orifício influenciam a distribuição do ar e, consequentemente, a capacidade de refrigeração do componente.
Fabricar estas geometrias é particularmente exigente. Os furos podem ter diâmetros inferiores a um milímetro, elevada relação entre profundidade e diâmetro e ângulos de entrada muito inclinados, sendo frequentemente executados em superfícies curvas. A dificuldade aumenta quando se utilizam superligas à base de níquel ou cobalto, desenvolvidas para conservar as suas propriedades mecânicas em condições térmicas extremas e cuja maquinação é complexa.
As ferramentas convencionais de pequeno diâmetro estão sujeitas a desvios e ruturas, sobretudo quando trabalham em superfícies inclinadas. O desgaste provocado pelas temperaturas geradas durante o corte, a formação de rebarbas e as alterações metalúrgicas da superfície podem comprometer a qualidade final. Em componentes submetidos a milhões de ciclos de carga, estas imperfeições são particularmente relevantes, uma vez que podem reduzir a resistência à fadiga.
É neste domínio que as tecnologias de fabrico não convencionais assumem um papel importante. A maquinação por laser, a maquinação eletroquímica (ECM) e a eletroerosão (EDM) permitem remover material sem o contacto mecânico direto característico dos processos convencionais de arranque de apara. Cada tecnologia apresenta, contudo, limitações próprias: o laser pode provocar zonas termicamente afetadas e microfissuras, enquanto a ECM exige ferramentas específicas e uma gestão rigorosa do eletrólito.
A eletroerosão por perfuração rápida, conhecida como Fast-Hole EDM, constitui uma alternativa particularmente adequada à produção de furos profundos, de pequeno diâmetro e elevada precisão em componentes críticos de turbina.
Como funciona a tecnologia Fast-Hole EDM
Ao contrário da furação convencional, a eletroerosão não remove material através do contacto entre uma ferramenta de corte e a peça. O processo baseia-se numa sucessão controlada de descargas elétricas que provocam a erosão localizada do material.
O sistema utiliza um elétrodo tubular, geralmente de cobre ou latão, que se aproxima da peça mantendo uma pequena folga, designada por gap. O elétrodo e a peça encontram-se num fluido dielétrico, que funciona normalmente como isolante elétrico. Quando é aplicada uma tensão pulsada, o campo elétrico ioniza o fluido e cria um canal de plasma condutor.
Durante alguns microssegundos, a energia libertada pela descarga funde e vaporiza pequenas quantidades de material da peça e do próprio elétrodo. No final do impulso, o plasma colapsa e o material removido é expulso sob a forma de partículas microscópicas. O fluido dielétrico recupera então a sua capacidade isolante, permitindo a repetição do ciclo milhares de vezes por segundo.
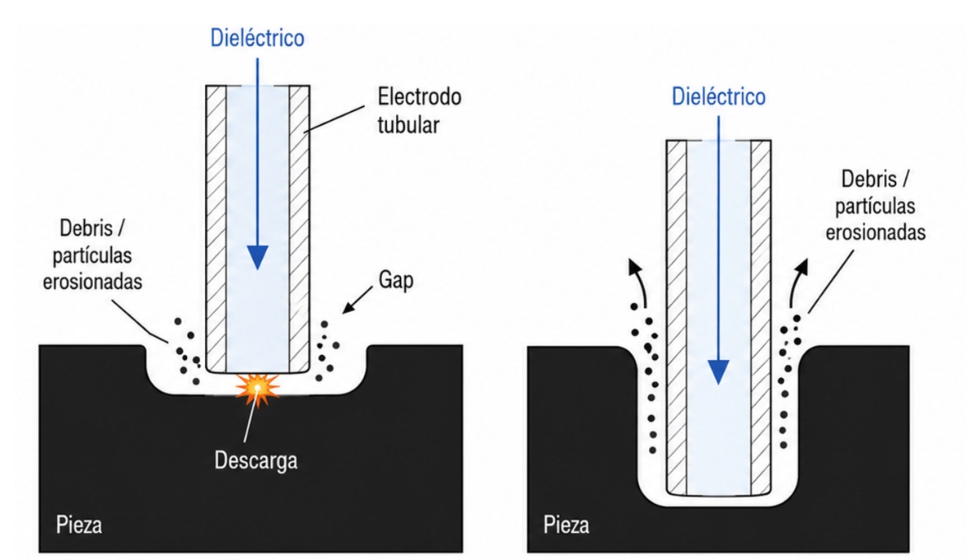
A velocidade e a estabilidade da perfuração dependem de três elementos fundamentais.
O primeiro é o elétrodo tubular, cuja geometria oca permite conduzir o fluido dielétrico diretamente até ao fundo do furo. Esta alimentação facilita a remoção contínua das partículas resultantes da erosão, evitando a sua acumulação e reduzindo o risco de instabilidade ou curto-circuito durante a maquinação.
O segundo é a injeção de fluido dielétrico a alta pressão. Em equipamentos deste tipo, a pressão pode atingir valores próximos dos 100 bar. Além de contribuir para a refrigeração da zona de trabalho, o fluxo arrasta os resíduos gerados pelas descargas, mesmo quando a profundidade do furo aumenta significativamente.
O terceiro é a rotação contínua do elétrodo, que favorece uma distribuição mais uniforme do fluido e das descargas elétricas. O desgaste tende assim a distribuir-se de forma mais homogénea, contribuindo para melhorar a circularidade dos furos e reduzir as diferenças entre os diâmetros de entrada e de saída.
A conjugação destes fatores permite produzir microfuros com elevada relação entre profundidade e diâmetro, sem transmitir esforços mecânicos significativos a componentes de paredes finas, como as pás das turbinas.
A evolução dos equipamentos tem acrescentado funções de controlo destinadas a melhorar a repetibilidade e a fiabilidade do processo. Entre elas encontram-se a compensação do desgaste do elétrodo, a monitorização em tempo real e a deteção automática do momento em que o elétrodo atravessa a parede da peça, conhecida como Breakthrough Detection (BTD). Esta última função é particularmente importante para evitar a penetração excessiva e danos na parede oposta do componente.
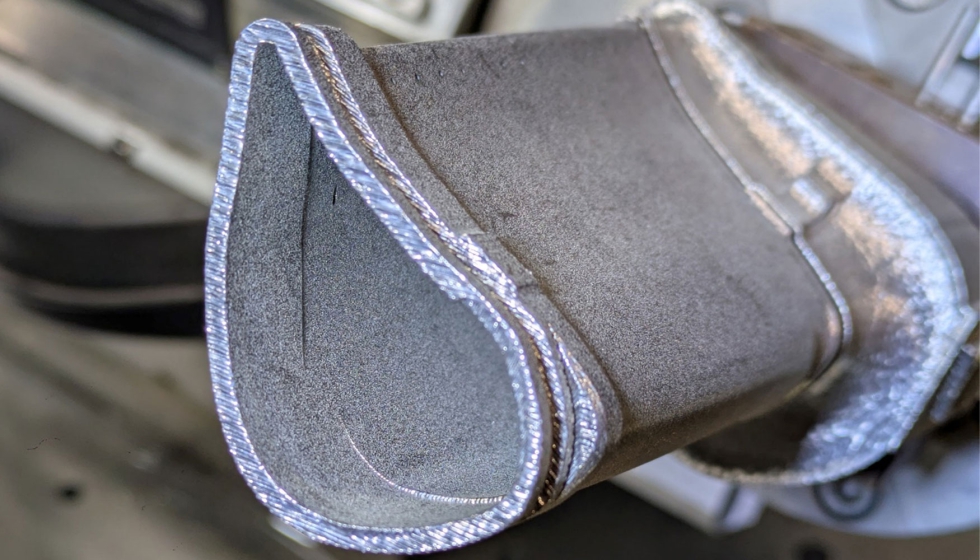
Exemplo de um BTD incorretamente ajustado, no qual o elétrodo danifica a parede oposta após a perfuração.
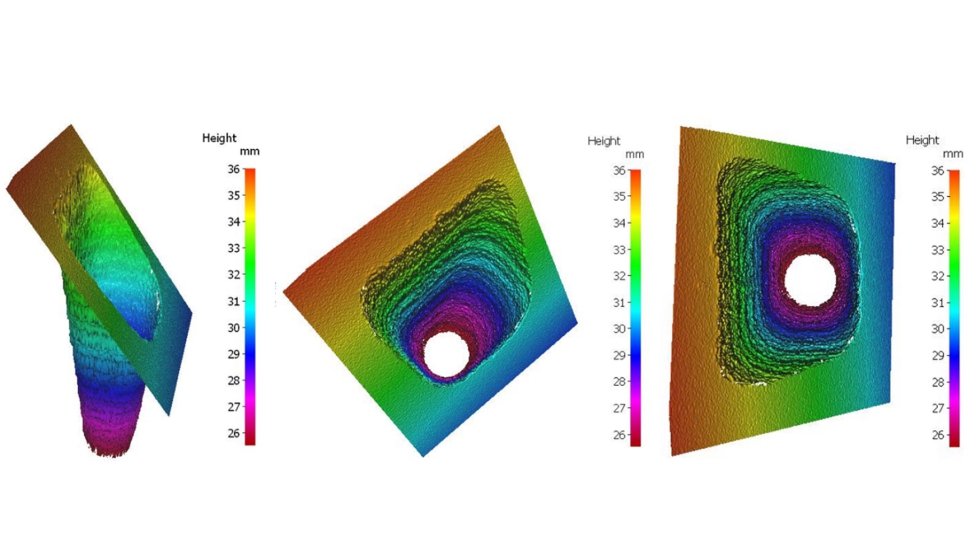
A tecnologia permite ainda produzir furos de geometria não cilíndrica, designados shaped holes. Entre estes encontram-se os fan-shaped holes, cuja saída em forma de leque favorece a dispersão do ar sobre a superfície da pá e pode melhorar a eficácia do arrefecimento por película.
ONA Halley 4: uma plataforma para investigação aplicada
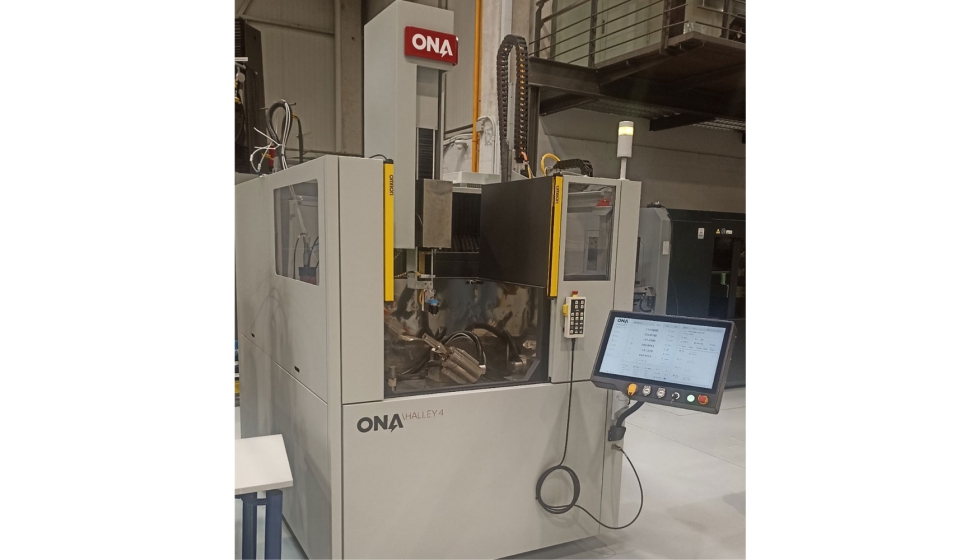
A incorporação de uma máquina ONA Halley 4 no Centro de Fabricação Avançada Aeronáutica (CFAA), associado à Universidade do País Basco (UPV/EHU), reforça a capacidade de investigação do centro nesta tecnologia. A infraestrutura destina-se ao estudo e à otimização da perfuração por eletroerosão, bem como ao desenvolvimento de soluções aplicáveis ao fabrico e à reparação de componentes críticos de turbinas.
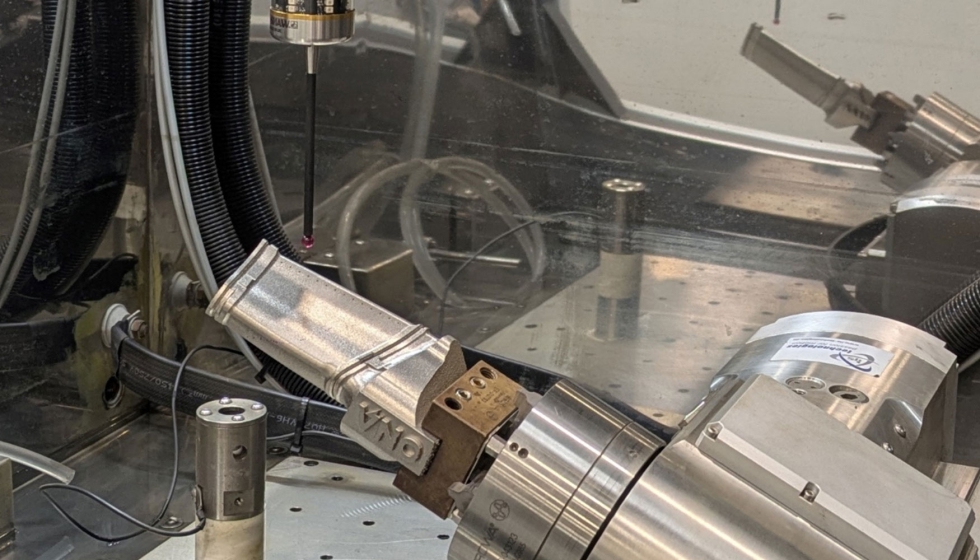
A máquina dispõe de uma configuração multieixo que permite posicionar e orientar as peças com precisão, incluindo em superfícies curvas e com ângulos de perfuração acentuados. Um sistema de apalpação por contacto permite referenciar automaticamente o componente antes da maquinação e compensar eventuais desvios de posicionamento.
Além dos furos cilíndricos convencionais, o equipamento permite executar geometrias específicas, incluindo furos em forma de leque. Disponibiliza diferentes geometrias predefinidas e a possibilidade de programar perfis personalizados, adaptados às exigências aerodinâmicas e térmicas de cada aplicação.
De acordo com as especificações divulgadas, a ONA Halley 4 trabalha com elétrodos tubulares de 0,3 a 6 mm de diâmetro e até 600 mm de comprimento. O sistema de alimentação do fluido dielétrico pode atingir 100 bar de pressão.
Entre as funções disponíveis encontram-se o controlo do desgaste do elétrodo, a deteção da passagem através da parede da peça e a troca automática de elétrodos e guias. Estas funcionalidades ajudam a estabilizar a operação e a reduzir a intervenção do operador, contribuindo para a repetibilidade dos resultados.
O interesse da instalação no CFAA não se limita às capacidades de maquinação do equipamento. A máquina funciona também como plataforma experimental para estudar a relação entre os parâmetros do processo e a qualidade dos furos.
A aquisição contínua de dados (incluindo sinais elétricos, pressão do fluido dielétrico, desgaste do elétrodo e tempos de maquinação) permite analisar o comportamento do processo e identificar as condições que favorecem a produtividade sem comprometer a qualidade final.
A investigação poderá, progressivamente, integrar sensores e ferramentas de análise capazes de identificar desvios durante a perfuração e ajustar automaticamente as condições de trabalho. A médio prazo, técnicas de inteligência artificial e aprendizagem automática poderão ajudar a prever o desgaste dos elétrodos, otimizar os parâmetros de maquinação e antecipar situações de instabilidade.
Outra linha de desenvolvimento passa pela integração de sistemas de metrologia e visão artificial nas células de fabrico. Na reparação de pás usadas, por exemplo, a geometria pode ter sido alterada durante o serviço e os canais de refrigeração podem apresentar obstruções parciais. A identificação automática da geometria real permitiria adaptar as trajetórias de maquinação às condições específicas de cada componente.
Estas aplicações permanecem no domínio da investigação e do desenvolvimento, mas apontam para processos progressivamente mais monitorizados e adaptáveis.
Da experimentação à aplicação industrial
Para transferir os resultados para a indústria, é necessário compreender de que forma as condições de maquinação influenciam a geometria do furo, a integridade superficial e a produtividade. O desenvolvimento de uma nova aplicação começa, por isso, com campanhas experimentais em que se alteram sistematicamente os principais parâmetros do processo.
Entre as variáveis estudadas encontram-se a energia e a duração das descargas elétricas, a frequência dos impulsos, a pressão do fluido dielétrico, a velocidade de rotação do elétrodo, as estratégias de deteção da passagem através da parede e a geometria do próprio elétrodo tubular.
A análise conjunta destes fatores permite definir janelas de processo: combinações de parâmetros que asseguram níveis adequados de produtividade, estabilidade e qualidade. O objetivo é reduzir a necessidade de ensaios sucessivos e facilitar a industrialização de novas aplicações.
A avaliação não termina com a perfuração. As peças de ensaio são submetidas a caracterização dimensional e metalúrgica para determinar os diâmetros de entrada e saída, a conicidade e eventuais desvios geométricos. A análise microscópica permite ainda observar as paredes internas dos furos e avaliar as alterações provocadas pelas descargas elétricas.
Um dos aspetos mais relevantes é a formação da camada refundida, também conhecida como recast layer ou white layer. Trata-se de material fundido durante o processo que não é completamente evacuado pelo fluido dielétrico e volta a solidificar sobre a superfície do furo.
Em componentes aeronáuticos sujeitos a cargas cíclicas, a espessura e a qualidade desta camada merecem especial atenção. A presença de microfissuras ou descontinuidades pode prejudicar a resistência à fadiga, pelo que a otimização da velocidade de perfuração tem de ser acompanhada por um controlo rigoroso da integridade superficial.
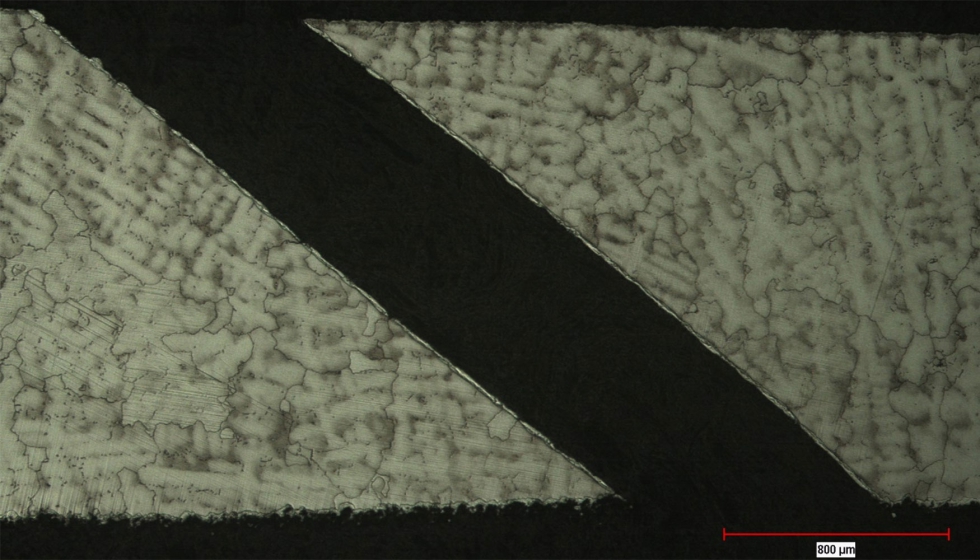
Os resultados dimensionais e metalográficos são cruzados com indicadores como o tempo de maquinação, a velocidade de penetração, a taxa de desgaste do elétrodo e a estabilidade das descargas. Esta abordagem permite compreender os compromissos entre produtividade e qualidade e estabelecer condições de trabalho adequadas a cada material, geometria e requisito funcional.
O objetivo final é desenvolver metodologias e modelos preditivos que reduzam os tempos de desenvolvimento de novas aplicações e facilitem a transferência do conhecimento para o ambiente industrial.
Sobre o projeto ERAGIN
A investigação do CFAA enquadra-se, entre outras iniciativas, no projeto ERAGIN, financiado pelo programa HAZITEK 2024-2026. Liderado pela ITP Aero, o consórcio integra a ONA, a Danobat, a Ekin, a Savvy, a Metalúrgica Marina, a Intenance, a Intermaher e a Metrología Sariki.
O projeto tem como objetivo desenvolver tecnologias de fabrico avançadas, digitalizadas e sustentáveis para motores aeronáuticos de nova geração. Neste âmbito, a ONA lidera o desenvolvimento de capacidades de fabrico por eletroerosão, com especial atenção à otimização da tecnologia Fast-Hole EDM e às estratégias de controlo do processo.
O CFAA participa na validação experimental, estudando a influência das condições de maquinação na geometria dos furos, na integridade superficial e na produtividade. Está prevista a produção de uma pá de turbina como demonstrador tecnológico, para validar as estratégias desenvolvidas e avaliar a sua viabilidade industrial.
Os resultados obtidos contribuirão para acelerar a transferência desta tecnologia para a indústria, reforçando a competitividade do setor aeronáutico e consolidando o ecossistema basco de fabrico avançado como referência nas tecnologias de produção de componentes críticos para motores.
REVISTAS
NEWSLETTERS
-
26/10/2026
-
19/10/2026
intermetal.pt
InterMETAL - Informação profissional para a indústria metalomecânica portuguesa